塗工工程の搬送不良を改善する方法
目次
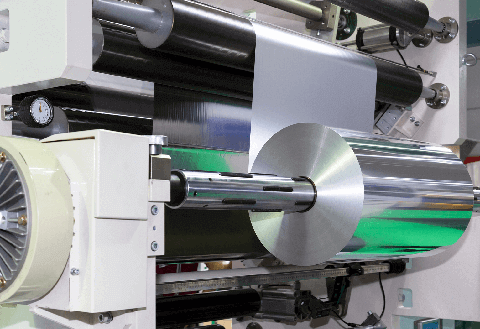
フィルムやシートを搬送しながら塗工する工程では、蛇行やシワ、位置ずれなどが塗工品質に大きく影響します。本記事では、搬送不良が起こる原因や改善方法、設備選定時の確認ポイントを解説します。
塗工工程で起こる搬送不良と品質への影響
塗工工程における搬送不良には、基材の位置が定まらなくなる、搬送中にシワが発生するなどの現象が挙げられます。搬送が不安定になると、塗工位置のズレや基材の損傷につながるため注意が必要です。
基材の蛇行・位置ずれ
蛇行は、搬送中の基材が左右に寄っていく現象です。位置ずれが起こると狙った範囲に正確に塗布できなくなり、製品品質や後工程に影響を及ぼします。
搬送中のシワ
フィルムやシートにシワが発生すると、塗工面の乱れや基材の傷につながります。シワが大きい場合は正常な搬送を継続できず、設備停止の原因にもなります。
スリップによる搬送の不安定化
スリップは、基材と駆動ロールなどの間で滑りが生じる現象です。搬送速度や張力が乱れると、送り量のばらつきや塗工位置のズレに直結します。
塗工工程で搬送不良が起こる原因
搬送不良は、張力やロール状態、基材特性など複数の要因から発生します。塗工条件の調整だけで改善しない場合は、搬送側に原因がないかを考える必要があります。
張力や搬送速度が適切でない
基材の張力が弱すぎると、たるみやシワが発生しやすくなります。反対に張力が強すぎると、フィルムが伸びたり変形したりする原因になります。ロール間で速度が合っていない場合も張力が不安定になります。
ロールやガイドの位置・状態に問題がある
ロールの取り付け位置や平行度にずれがあると、基材が左右に寄りやすくなります。また、ガイドの配置やロール表面の状態も影響するため、一定の位置を通らない場合は搬送経路や各部の不備を確認することが大切です。
基材の特性や摩擦・静電気が影響している
基材の厚みや硬さ、表面状態によって適した搬送条件は異なります。ロールとの摩擦不足はスリップを招き、静電気の発生は基材の貼り付きを引き起こす要因となります。
塗工後に基材の状態が変化する
乾燥時の加熱によって基材が収縮したり反りが生じたりすると、後工程で搬送が不安定になることがあります。乾燥後に不具合が起きる場合は、塗工・乾燥・搬送の条件をあわせて見直すことが重要です。
塗工工程の搬送不良を改善する方法
搬送不良を改善するには、発生している現象に合わせて張力や速度、ロールやガイドの状態を見直します。基材特性を踏まえ、工程全体で安定して搬送できる条件を整えることが大切です。
張力・搬送速度・ロールやガイドの状態を見直す
張力や速度の設定を調整し、基材に無理な負荷がかからない状態にします。ロールの位置・平行度やガイド配置の不備を正すことで、蛇行やシワの発生を抑えられます。
基材に合わせて搬送条件を調整する
フィルムやシートは材質や厚みによって挙動が異なります。薄く柔らかい基材では過度な張力を避け、摩擦や静電気対策も含めて搬送条件を設定することが重要です。
塗工・搬送・乾燥を一体で確認する
塗工部だけで搬送不良を解決できない場合は、前後設備や乾燥工程にも目を向けます。ライン全体の張力・速度・乾燥条件の組み合わせを見直すことが改善への近道です。
ロールコーター導入時に確認したい搬送条件
フィルムやシートを連続塗工する工程では、ロールコーターも解決策の選択肢になります。導入にあたっては、基材特性や既存ラインとの組み合わせに適した設備を選ぶことが重要です。
基材の特性や必要な速度に合った搬送機構か
基材の材質・厚み・幅に加え、必要な速度や張力に対応できるかが選定のポイントです。特に薄型フィルムでは、蛇行や伸びを抑えながら搬送できる機構を備えているかが重要になります。
既存の搬送設備や乾燥炉と組み合わせられるか
既存ラインへ導入する場合は、搬送方向や設備間の高さ、速度の同期が関係します。乾燥炉を含めたライン全体で安定して搬送できる構成か確認することが大切です。
まとめ
塗工工程の搬送不良は、張力やロール状態、基材特性、静電気など多角的な要因から発生します。蛇行やシワが生じた際は、塗工条件だけでなく搬送経路や前後工程まで点検することが重要です。
フィルムやシートを連続塗工する工程で搬送トラブルが解消しない場合は、基材に合った張力制御や搬送構成を備えたロールコーターも選択肢として検討するとよいでしょう。
本サイトでは、基材別におすすめの製品を扱うメーカーを紹介しています。導入を検討する際の情報収集にお役立てください。
素材で選ぶ
ロールコーターおすすめ3選
ロールコーターおすすめ3選
ロールコーターは、扱う基材に応じて製品を選ぶことで、生産性やコスト削減の向上が可能。
ここでは、「PET/PP/PCの基材」「高粘度液を使う基材」「超薄膜が必要な基材」と主要な基材ごとにおすすめの製品を扱うメーカーを紹介します。
包装材・機能性フィルムなど
PET/PP/PCの基材
PET/PP/PCの基材
反り・収縮・ムラを抑えられる
ファーネス
こんな業界の方におすすめ
こんな課題を持つ方におすすめ
- 薄くて柔らかいため、乾燥中に収縮しやすい
- 部位ごとの収縮差で反りやムラが発生しやすい
ファーネスなら解決できる理由
- 業界でも珍しいμm単位のロール溝加工技術を保有。柔らかく反りやすい薄膜素材にも適切な溝形状を設計し、膜厚ムラを抑えた均一な塗布を実現
- 張力・温度制御を備えたライン設計が可能。新設・既存の乾燥炉に両対応し、収縮や歪みを抑制
プリント基板・防振材など
高粘度液を使う基材
高粘度液を使う基材
流れにくい液でもムラを減らせる
ヒラノテクシード
こんな業界の方におすすめ
こんな課題を持つ方におすすめ
- ローラーを回しても、液が固くて動かない
- 自重でなじみにくい高粘度液により、膜厚ムラが出てしまう
ヒラノテクシードなら解決できる理由
- 一般的に20,000 mPa・s程度が上限とされる中、最大50,000 mPa・sの高粘度液に対応した高トルク設計(※)で、接着剤やペーストでも安定搬送が可能
- 液を加温して粘度を下げることで、粘りのある液体にも適切な流動性を与え、ムラなく塗布できる
タッチパネル・液晶画面など
超薄膜が必要な基材
超薄膜が必要な基材
静電気・異物によるムラを防ぐ
テクノロール
こんな業界の方におすすめ
こんな課題を持つ方におすすめ
- μm単位の薄膜のため、ほんのわずかなムラや歪みでもすぐ不良になる
- 膜厚測定時の接触や静電気による異物付着で、欠陥や歩留まり低下に
テクノロールなら解決できる理由
- 非接触膜厚センサーを搭載しており、触れずに厚み・ムラを詳細に測定可能。傷つきやすい基材でも表面に悪影響を与えることなく、品質を保てる
- 静電気除去ロールによって、異物の付着を抑制し、不良発生を抑えて安定した歩留まりを実現
※通常、高粘度対応モデルの装置でも10,000〜20,000mPa・s程度が上限であることが多い。